
注射机
注射机又称注射成型机、注塑机,是将热塑性塑料或热固性塑料利用塑料成型模具制成各种形状的塑料制品的主要成型设备。按照注射装置和锁模装置的排列方式可分为立式、卧式和立卧复合式。
概述
介绍
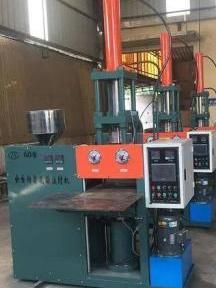 注射机
产品
注塑机是塑料加工业中使用量最大的加工机械,不仅有大量的产品可用注塑机直接生产,而且还是组成注拉吹工艺的关键设备。
中国已成为世界塑机台件生产的第一大国,促进中国注塑机设备制造业发展的原因在于:一是与国际著名企业进行合资及技术合作;二是中国企业逐渐适应了机械零部件的国际釆购方式,掌握了釆购渠道。同时,中国注塑机的生产还呈现出很强的区域特色,浙江的宁波和广东的东莞等地,已成为中国乃至全球重要的注塑机生产基地。
结构功能
简介
注塑机通常由注射系统、合模系统、液压传动系统、电气控制系统、润滑系统、加热及冷却系统、安全监测系统等组成。
注射系统
注射系统的作用:注射系统是注塑机最主要的组成部分之一,一般有柱塞式、螺杆式、螺杆预塑柱塞注射式3种主要形式。而应用最广泛的是螺杆式。其作用是,在注塑料机的一个循环中,能在规定的时间内将一定数量的塑料加热塑化后,在一定的压力和速度下,通过螺杆将熔融塑料注入模具型腔中。注射结束后,对注射到模腔中的熔料保持定型。
注射系统的组成:注射系统由塑化装置和动力传递装置组成。
螺杆式注塑机塑化装置主要由加料装置、料筒、螺杆、过胶组件、射嘴部分组成。动力传递装置包括注射油缸、注射座移动油缸以及螺杆驱动装置(熔胶马达)。
合模系统
合模系统的作用:合模系统的作用是保证模具闭合、开启及顶出制品。同时,在模具闭合后,供给模具足够的锁模力,以抵抗熔融塑料进入模腔产生的模腔压力,防止模具开缝,造成制品的不良现状。
合模系统的组成:合模系统主要由合模装置、机绞、调模机构、顶出机构、前后固定模板、移动模板、合模油缸和安全保护机构组成。
液压系统
液压传动系统的作用是实现注塑机按工艺过程所要求的各种动作提供动力,并满足注塑机各部分所需压力、速度、温度等的要求。它主要由各自种液压元件和液压辅助元件所组成,其中油泵和电机是注塑机的动力来源。各种阀控制油液压力和流量,从而满足注射成型工艺各项要求。
电气控制
电气控制系统与液压系统合理配合,可实现注射机的工艺过程要求(压力、温度、速度、时间)和各种程序动作。主要由电器、电子元件、仪表、加热器、传感器等组成。一般有四种控制方式,手动、半自动、全自动、调整。
加热冷却
加热系统是用来加热料筒及注射喷嘴的,注塑机料筒一般采用电热圈作为加热装置,安装在料筒的外部,并用热电偶分段检测。热量通过筒壁导热为物料塑化提供热源;冷却系统主要是用来冷却油温,油温过高会引起多种故障出现所以油温必须加以控制。另一处需要冷却的位置在料管下料口附近,防止原料在下料口熔化,导致原料不能正常下料。
润滑系统
润滑系统是注塑机的动模板、调模装置、连杆机铰、射台等处有相对运动的部位提供润滑条件的回路,以便减少能耗和提高零件寿命,润滑可以是定期的手动润滑,也可以是自动电动润滑;
安全监测
注塑机的安全装置主要是用来保护人、机安全的装置。主要由安全门、安全挡板、液压阀、限位开关、光电检测元件等组成,实现电气——机械——液压的联锁保护。
监测系统主要对注塑机的油温、料温、系统超载,以及工艺和设备故障进行监测,发现异常情况进行指示或报警。
工作原理
注塑机的工作原理与打针用的注射器相似,它是借助螺杆(或柱塞)的推力,将已塑化好的熔融状态(即粘流态)的塑料注射入闭合好的模腔内,经固化定型后取得制品的工艺过程。
注射成型是一个循环的过程,每一周期主要包括:定量加料—熔融塑化—施压注射—充模冷却—启模取件。取出塑件后又再闭模,进行下一个循环。
注塑机操作项目:注塑机操作项目包括控制键盘操作、电器控制系统操作和液压系统操作三个方面。分别进行注射过程动作、加料动作、注射压力、注射速度、顶出型式的选择,料筒各段温度的监控,注射压力和背压压力的调节等。
一般螺杆式注塑机的成型工艺过程是:首先将粒状或粉状塑料加入机筒内,并通过螺杆的旋转和机筒外壁加热使塑料成为熔融状态,然后机器进行合模和注射座前移,使喷嘴贴紧模具的浇口道,接着向注射缸通入压力油,使螺杆向前推进,从而以很高的压力和较快的速度将熔料注入温度较低的闭合模具内,经过一定时间和压力保持(又称保压)、冷却,使其固化成型,便可开模取出制品(保压的目的是防止模腔中熔料的反流、向模腔内补充物料,以及保 证制品具有一定的密度和尺寸公差)。注射成型的基本要求是塑化、注射和成型。塑化是实现和保证成型制品质量的前提,而为满足成型的要求,注射必须保证有足够的压力和速度。同时,由于注射压力很高,相应地在模腔中产生很高的压力(模腔内的平均压力一般在20~45MPa之间),因此必须有足够大的合模力。由此可见,注射装置和合模装置是注塑机的关键部件。
对塑料制品的评价主要有三个方面,第一是外观质量,包括完整性、颜色、光泽等;第二是尺寸和相对位置间的准确性;第三是与用途相应的物理性能、化学性能、电性能等。这些质量要求又根据制品使用场合的不同,要求的尺度也不同。制品的缺陷主要在于模具的设计、制造精度和磨损程度等方面。但事实上,塑料加工厂的技术人员往往苦于面对用工艺手段来弥补模具缺陷带来的问题而成效不大的困难局面。
生产过程中工艺的调节是提高制品质量和产量的必要途径。由于注塑周期本身很短,如果工艺条件掌握不好,废品就会源源不绝。在调整工艺时最好一次只改变一个条件,多观察几回,如果压力、温度、时间统统一起调的话,很易造成混乱和误解,出了问题也不知道是何道理。调整工艺的措施、手段是多方面的。例如:解决制品注不满的问题就有十多个可能的解决途径,要选择出解决问题症结的一、二个主要方案,才能真正解决问题。此外,还应注意解决方案中的辨证关系。比如:制品出现了凹陷,有时要提高料温,有时要降低料温;有时要增加料量,有时要减少料量。要承认逆向措施的解决问题的可行性。
分类
(1)按塑化方式分类
1. 柱塞式塑料注射成型机
它的混炼性很差的,塑化性也不好,要加装分流梭装置。已很少使用。
2. 往复式螺杆式塑料注射成型机;
依靠螺杆进行塑化与注射,混炼性和塑化性都很好,使用最多。
3. 螺杆——柱塞式塑料注射成型机依靠螺杆进行塑化与依靠柱塞进行注射,两个过程分开来。
(2)按合模方式分类
1.机械式
2.液压式
3..液压——机械式
特点
立式注塑机
1、注射装置和锁模装置処于同一垂直中心线上,且模具是沿上下方向开闭。其占地面积只有卧式机的约一半,因此,换算成占地面积生产性约有二倍左右。
2、容易实现嵌件成型。因为模具表面朝上,嵌件放入定位容易。采用下模板固定、上模板可动的机种,拉带输送装置与机械手相组合的话,可容易地实现全自动嵌件成型。
3、模具的重量由水平模板支承作上下开闭动作,不会发生类似卧式机的由于模具重力引起的前倒,使得模板无法开闭的现象。有利于持久性保持机械和模具的精度。
4、通过简单的机械手可取出各个塑件型腔,有利于精密成型。
5、一般锁模装置周围为开放式,容易配置各类自动化装置,适应于复杂、精巧产品的自动成型。
6、拉带输送装置容易实现串过模具中间安装,便于实现成型自动生产。
7、容易保证模具内树脂流动性及模具温度分布的一致性。
8、配备有旋转台面、移动台面及倾斜台面等形式,容易实现嵌件成型、模内组合成型。
9、小批量试生产时,模具构造简单成本低,且便于卸装。
10、经受了多次地震的考验,立式机由于重心低,相对卧式机抗震性更好。
卧式注塑机
1、即使是大型机由于机身低,对于安置的厂房无高度限制。2、产品可自动落下的场合,不需使用机械手也可实现自动成型。
3、由于机身低,供料方便,检修容易。
4、模具需通过吊车安装。
5、多台并列排列下,成型品容易由输送带收集包装。
角式注塑机
角式注塑机注射螺杆的轴线与合模机构模板的运动轴线相互垂直排列,其优缺点介于立式与卧式之间。因其注射方向和模具分型面在同一平面上,所以角式注塑机适用于开设侧浇口的非对称几何形状的模具或成型中心不允许留有浇口痕迹的制品。
多工位成型机
其注射装置与合模装置有两个或两个以上的工作位置,也可把注射装置与合模装置进行多种排列。
电动注塑机
全电动注塑机不仅能满足特殊用途的需要,而且还有比普通注塑机更多的优点。德国费罗玛提克米拉克隆公司/Ferromotik Milacron的应用分部主管Jorg Dassow博士在公司一间敞开车间内说:“在局部领域,只有液压注塑机或者全蓄压力注塑机才具有这种基本的优点。”同时,他认为在需要极长时间闭模和极高的锁模压力加工领域,依然是需要用液压注塑机。
Jorg博士指出,全电动注塑机已被认可的优点是低能耗和高精度。他宣称,费罗玛提克·米拉克隆公司的技师们已证实了全电动注塑机可节省50%-70%的能源,而且在冷却水利用方面也有类似的效果。另外,由于全电动注塑机是采用行程短的独立驱动拉杆,因而其精确很高。全电动注塑机的高精度往复运动不可忽略,因为对塑机零部件的质量要求已明显提高了。
全电动注塑机的另一个优点就是可以降低噪音,这不仅使工人们受益,而且还能降低隔音生产车间里的投资建设成本。
用途
分类及用途
注塑机具有能一次成型外型复杂、尺寸精确或带有金属嵌件的质地密致的塑料制品的能力,被广泛应用于国防、机电、汽车、交通运输、建材、包装、农业、文教卫生及人们日常生活各个领域。在塑料工业迅速发展的今天,注塑机不论在数量上或品种上都占有重要地位,其生产总数占整个塑料成型设备的20%--30%,从而成为塑料机械中增长最快,生产数量最多的机种之一。据有关资料统计,1996--1998年中国出口注塑机8383台(套),进口注塑机42959台(套),其中1998年中国注塑机产量达到20000台,其销售额占塑机总销售额的42.9%。
中国生产注塑机的厂家较多,据不完全统计已超过2000家。注塑机的结构形式有立式和卧式两种。按生产出的制品可分为普通型和精密型注塑机。一次注射量45-51000g;锁模力200-60000kN;加工原料有热固性塑料、热塑性塑料和橡胶三种。热塑性塑料包括聚苯乙烯、聚乙烯、聚丙烯、尼龙、聚氨酯、聚碳酸酯、有机玻璃、聚砜及(丙烯腈/丁二烯/苯乙烯)共聚物(ABS)等。从加工出的制品来看,有单色、双色的一般和精密塑料制品。上述产品的主要生产厂家都有自己的系列,各有自己的特点。如广东震德塑料机械厂有限公司生产的捷霸CJ系列注塑机每一种规格均有数控和电脑控制两种形式。又如浙江省宁波海天机械有限公司生产的HTF80X-HFT3600X型系列注塑机,可用于生产各种高精密的热性塑料制品,机器采用线型移动传感器控制注射、合模、顶出,采用多重CPU电控系统、大幅面彩色LED显示、全电脑自动控制。
普通卧式注塑机仍是注塑机发展的主导方向,其基本结构几乎没有大的变化,除了继续提高其控制及自动化水平、降低能耗外,生产厂家根据市场的变化正在向组合系列化方向发展,如同一型号的注塑机配置大、中、小三种注射装置,组合成标准型和组合型,增加了灵活性,扩大了使用范围,提高了经济效益。
近几年来,世界上工业发达国家的注塑机生产厂家都在不断提高普通注塑机的功能、质量、辅助设备的配套能力,以及自动化水平。同时大力开发、发展大型注塑机、专用注塑机、反应注塑机和精密注塑机,以满足生产塑料合金、磁性塑料、带嵌件的塑料制品的需求。
注塑机是中国塑料机械中发展速度最快、水平与工业发达国家差距较小的塑机品种之一。但主要指普通型注塑机,在特大型、各种特殊、专用、精密注塑机的多数品种方面,有的产品尚属空白,这是与工业发达国家的主要差距 。
附件列表
词条内容仅供参考,如果您需要解决具体问题
(尤其在法律、医学等领域),建议您咨询相关领域专业人士。