
铣床
铣床主要指用铣刀对工件多种表面进行加工的机床。最早是由美国人E.惠特尼于1818年创制的卧式铣床。可以加工平面、沟槽、分齿零件、螺旋形表面及各种曲面。还可用于对回转体表面、内孔加工及进行切断工作等。
发展历程
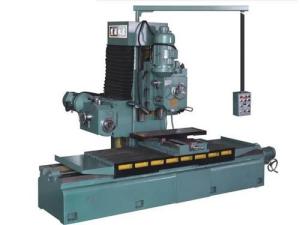 铣床
1950年以后,铣床在控制系统方面发展很快,数字控制的应用大大提高了铣床的自动化程度。尤其是70年代以后,微处理机的数字控制系统和自动换刀系统在铣床上得到应用,扩大了铣床的加工范围,提高了加工精度与效率。
随着机械化进程不断加剧,数控编程开始广泛应用与于机床类操作,极大的释放了劳动力。数控编程铣床将逐步取代人工操作。对员工要求也会越来越高,当然带来的效率也会越来越高。
主要分类
按布局形式和适用范围加以区分
1.升降台铣床:有万能式、卧式和立式等,主要用于加工中小型零件,应用最广。
2.龙门铣床:包括龙门铣镗床、龙门铣刨床和双柱铣床,均用于加工大型零件。
3.单柱铣床和单臂铣床:前者的水平铣头可沿立柱导轨移动,工作台作纵向进给;后者的立铣头可沿悬臂导轨水平移动,悬臂也可沿立柱导轨调整高度。两者均用于加工大型零件。
4.工作台不升降铣床:有矩形工作台式和圆工作台式两种,是介于升降台铣床和龙门铣床之间的一种中等规格的铣床。其垂直方向的运动由铣头在立柱上升降来完成。
5.仪表铣床:一种小型的升降台铣床,用于加工仪器仪表和其他小型零件。
6.工具铣床:用于模具和工具制造,配有立铣头、万能角度工作台和插头等多种附件,还可进行钻削、镗削和插削等加工。
7.其他铣床:如键槽铣床、凸轮铣床、曲轴铣床、轧辊轴颈铣床和方钢锭铣床等,是为加工相应的工件而制造的专用铣床。
按结构分
(1)台式铣床:小型的用于铣削仪器、仪表等小型零件的铣床。
(2)悬臂式铣床:铣头装在悬臂上的铣床,床身水平布置,悬臂一般可沿床身一侧立柱导轨作垂直移动,铣头沿悬臂导轨移动。
(3)滑枕式铣床:主轴装在滑枕上的铣床。
(4)龙门式铣床:床身水平布置,其两侧的立柱和连接梁构成门架的铣床。铣头装在横梁和立柱上,可沿其导轨移动。通常横梁可沿立柱导轨垂向移动,工作台可沿床身导轨纵向移动,用于大件加工
(5)平面铣床:用于铣削平面和成形面的铣床。
(6)仿形铣床:对工件进行仿形加工的铣床。一般用于加工复杂形状工件。
(7)升降台铣床:具有可沿床身导轨垂直移动的升降台的铣床,通常安装在升降台上的工作台和滑鞍可分别作纵向、横向移动。
(8)摇臂铣床:摇臂铣床亦可称为炮塔铣床,摇臂铣,万能铣,机床的炮塔铣床是一种轻型通用金属切削机床,具有立、卧铣两种功能,可铣削中、小零件的平面、斜面、沟槽和花键等。
(9)床身式铣床:工作台不能升降,可沿床座导轨作纵向、横向移动,铣头或立柱可作垂直移动的铣床。
(10)专用铣床:例如工具铣床:用于铣削工具模具的铣床,加工精度高,加工形状复杂。
按控制方式分
铣床又可分为仿形铣床、程序控制铣床和数控铣床等。
分类介绍
要用于在铣床上加工平面、台阶、沟槽、成形表面和切断工件等。
铣刀按用途区分有多种常用的型式:
①圆柱形铣刀:用于卧式铣床上加工平面。刀齿分布在铣刀的圆周上,按齿形分为直齿和螺旋齿两种。按齿数分粗齿和细齿两种。螺旋齿粗齿铣刀齿数少,刀齿强度高,容屑空间大,适用于粗加工;细齿铣刀适用于精加工。
②面铣刀:用于立式铣床、端面铣床或、龙门铣床、上加工平面,端面和圆周上均有刀齿,也有粗齿和细齿之分。其结构有整体式、镶齿式和可转位式3种。
③立铣刀:用于加工沟槽和台阶面等,刀齿在圆周和端面上,工作时不能沿轴向进给。当立铣刀上有通过中心的端齿时,可轴向进给(通常双刃立铣刀又被称之为“键槽铣刀”可轴向进给)。
④三面刃铣刀:用于加工各种沟槽和台阶面,其两侧面和圆周上均有刀齿。
⑤角度铣刀:用于铣削成一定角度的沟槽,有单角和双角铣刀两种。
⑥锯片铣刀:用于加工深槽和切断工件,其圆周上有较多的刀齿。为了减少铣切时的摩擦,刀齿两侧有15’~1°的副偏角。此外,还有键槽铣刀 燕尾槽铣刀 T形槽铣刀和各种成形铣刀等。
铣刀的结构分为4种:
①整体式:刀体和刀齿制成一体。
②整体焊齿式:刀齿用硬质合金或其他耐磨刀具材料制成,并钎焊在刀体上。
③镶齿式:刀齿用机械夹固的方法紧固在刀体上。这种可换的刀齿可以是整体刀具材料的刀头,也可以是焊接刀具材料的刀头。刀头装在刀体上刃磨的铣刀称为体内刃磨式;刀头在夹具上单独刃磨的称为体外刃磨式。
④可转位式:这种结构已广泛用于面铣刀、立铣刀和三面刃铣刀等。
检验事项
主要有:GB6477.9-86《金属切削机床术语铣床》,ZBJ54017-89及JB/T5599-91《升降台铣床参数及系列型谱》,GB3933-83《升降台铣床精度》,JB/T2800-92《升降台铣床技术条件》,ZBJ54014-88《数控立式升降台铣床精度》,ZBJ54015-90《数控立式升降台铣床技术条件》,JB3696-84《摇臂铣床精度》,JB/T3697-96《摇臂铣床技术条件》,JB/T2873-91、JB/T5600-91《万能工具铣床参数及系列型谱》,JB/T2874-94《万能工具铣床精度》,JB/T2875-92《万能工具铣床技术条件》,JB/Z135-79《床身铣床参数及系列型谱》,GB3932-83《床身铣床精度》,ZBJ54010-88《数控床身铣床精度》,JB/T3027-93《龙门铣床参数》,JB/T3028-93《龙门铣床精度》,JB/T3029-93《龙门铣床技术条件》,JB3311-83,JB/Z195-83《平面铣床参数及系列型谱》,JB3312-83《平面铣床精度》,JB/T3313-94《平面铣床技术条件》,ZBJ54013-88《刻模铣床参数》,JB/GQ《立体仿形铣床参数》,JB/GQ《立体仿形铣床精度》,JB/GQ《立体仿型铣床技术条件》,ZBJ54007-88《立式立体仿形铣床精度》,JB/T7414-94《立式立体仿形铣床技术条件》等。
检验项目相关标准检验项目与其他金属切削机床大体相同,专用标准包括精度和性能,大体可概括为:安装刀具的孔(或心轴)的精度,刀架、滑枕(或摇臂)工作台的精度,安装刀具与工作台的相互位置精度,对规定工件的加工精度等。检验还须参照JB2670-82《金属切削机床检验通则》,出口产品不得低于一等品。
安全规则
1.装卸工件,必须移开刀具,切削中头、手不得接近铣削面。
2.使用旭正铣床对刀时,必须慢进或手摇进,不许快进,走刀时,不准停车。
3.快速进退刀时注意旭正铣床手柄是否会打人。
4.进刀不许过快,不准突然变速,旭正铣床限位挡块应调好。
5.上下及测量工件、调整刀具、紧固变速,均必须停止旭正铣床。
6.拆装立铣刀,工作台面应垫木板,拆平铣刀扳螺母,用力不得过猛。
7.严禁手摸或用棉纱擦转动部位及刀具,禁止用手去托刀盘。
8.一般情况下,一个夹头一次只能夹一个工件。因为一个夹头一次夹一个以上的工件,即使夹得再紧,粗进刀时受力很大,两个工件这之间很容易滑动,导致工件飞出,刀碎、伤人事故。
日常保养
铣床例保作业范围
1、床身及部件的清洁工作,清扫铁屑及周边环境卫生;
2、检查各油平面,不得低于油标以下,加注各部位润滑油;
3、清洁工、夹、量具。
铣床一保作业范围
1、清洗调整工作台、丝杆手柄及柱上镶条;
2、检查、调整离合器;
3、清洗三向导轨及油毛毡,电动机、机床内外部及附件清洁;
4、检查油路,加注各部润滑油;
5、紧固各部螺丝。
铣床例保作业范围
1、床身及部件的清洁工作,清扫铁屑及周边环境卫生,清洁工、夹、量具;
2、检查各油平面,不得低于油标以下,加注各部位润滑油。
铣床周末保养作业范围
一、清洁
1、拆卸清洗各部油毛毡垫;
2、擦拭各滑动面和导轨面、擦拭工作台及横向、升降丝杆、擦拭走刀传动机构及刀架;
3、擦拭各部死角。
二、润滑
1、各油孔清洁畅通并加注润滑油;
2、各导轨面和滑动面及各丝杆加注润滑油;
3、检查传动机构油箱体、油面、并加油至标高位置。
三、扭紧
1、检查并紧固压板及镶条螺丝;
2、检查并扭紧滑块固定螺丝、走刀传动机构、手轮、工作台支架螺丝、叉顶丝;
3、检查扭紧其它部份松动螺丝。
四、调整
1、检查和调整皮带、压板及镶条松紧适宜;
2、检查和调整滑块及丝杆合令。
五、防腐
1、除去各部锈蚀,保护喷漆面,勿碰撞;
2、停用、备用设备导轨面、滑动丝杆手轮及其它暴露在外易生锈的部位涂油防腐。
班前保养
1、开车前检查各油池是否缺油,并按照润滑图所示,使用清净的机油进行一次加油。
2、检查电源开关外观和作用是否良好,接地装置是否完整。
3、检查各部件螺钉、像目、手柄、手球及油杯等有无松动和丢失,如发现应及时拧紧和补齐。
4、检查传动皮带状况。
5、检查电器安全装置是否良好。
班中保养
1、观察电机、电器的灵敏性、可靠性、温升、声响及震动等情况。
2、检查电器安全装里的灵敏和可靠程度。
3、观察各传动部件的温升、声向及震动等情况。
4、时刻检查床身和升降台内的柱塞油泵的工作情况,当机床在运转中而指示器内没有油流出时,应及时进行修理。
5、发现工作台纵向丝杠轴向间隙及传动有间隙,应按说明要求进行调整。
6、主轴轴承的调整。
7、工作台快速移动离合器的调整。
8、传动皮带松紧程度的调整。
班后保养
工作后必须检查、清扫设备,做好日常保养工作,将各操作手柄(开关)置于空档(零位)拉开电源开关,达到整齐、清洁、润滑、安全。
定期保养
1.每3个月清洗床身内部、升降台内部和工作台底座的润滑油池、用汽油清洗润滑油泵的游油网,每年不少于两次。
2.升降丝杠用二硫化铝油剂每两月润滑一次。
3.机床各部间隙的调整:
(1)主轴润滑的调整,必须保证每分钟有一滴油通过。
(2)工作台纵向丝杠传动间隙的调整,每3个月调整或根据实际使用情况进行调整,要求是传动间隙充分减小,丝杠的间隙不超过1/40转,同时在全长上都不得有卡住现象。
(3)工作合纵向丝杠轴向间隙的调整,目的是消除丝杠和螺母之间的传动间隙,同时还要使丝杠在轴线方向与工作台之间的配合间隙达到最小。
(4)主轴轴承径向间隙的调整,根据实际使用情况进行调整。
4.工作台快速移动离合器的调整要求
(1)摩擦离合器脱开时,摩擦片之间的总和间隙不应该少于2~3mm。
(2)摩擦离合器闭合时,摩擦片应紧密地压紧,并且电磁铁的铁芯要完全拉紧,如果电磁铁的铁芯配合得正确,在拉紧状态中电磁铁不会有响声。
附件列表
词条内容仅供参考,如果您需要解决具体问题
(尤其在法律、医学等领域),建议您咨询相关领域专业人士。
如果您认为本词条还有待完善,请 编辑
上一篇 河北省青年美术家协会 下一篇 无线路由器